
Câmaras de vácuo gerais de semicondutores de alto vácuo e ultra-alto vácuo
Atendendo aos padrões HV e UHV, essas câmaras são rigorosamente testadas contra vazamento de héli...

Um pesquisador aperta um flange CF, aciona a bomba de apoio e observa o medidor de íons subir além de 10⁻⁸ mbar. Então ele para. O sistema mantém o baixo vácuo, mas a faixa de vácuo ultra-alto permanece fora de alcance. Este cenário ocorre em laboratórios e linhas de produção com mais frequência do que a maioria dos engenheiros gostaria de admitir – e em quase todos os casos, o culpado não é a bomba ou o medidor, mas os próprios componentes.
Os sistemas de ultra alto vácuo (UHV) exigem uma mentalidade diferente das configurações comuns de alto vácuo. Na faixa de pressão abaixo de 10⁻⁷ mbar, cada material, cada solda, cada vedação e cada acabamento superficial afetam a pressão base alcançável. Escolhendo o certo componentes de ultra alto vácuo portanto, não é uma questão de preferência - é a diferença entre um sistema que atinge 10⁻¹⁰ mbar e outro que nunca sai da faixa de 10⁻⁶.
Este guia explica como funcionam os componentes UHV, onde ocorrem as falhas e o que verificar antes de contratar um fornecedor.
O UHV começa onde a física do vácuo comum muda de caráter. Abaixo de aproximadamente 10⁻⁷ mbar, o fluxo de gás torna-se molecular – as moléculas colidem com as paredes com muito mais frequência do que umas com as outras. A liberação de gases das superfícies ultrapassa a carga de ar original como fonte de gás dominante. E as taxas de vazamento que são irrelevantes a 10⁻⁵ mbar tornam-se catastróficas a 10⁻¹⁰ mbar.
Por esta razão, um componente genuinamente classificado como UHV deve satisfazer quatro condições simultaneamente:
Esses quatro critérios explicam por que um flange industrial padrão ou uma válvula de esfera comercial não podem simplesmente ser “adaptados” para serviços UHV. A metalurgia, a geometria da vedação e o estado da superfície interna diferem dos componentes convencionais.
A escolha do material determina o teto teórico de desempenho de um sistema UHV; o acabamento da superfície determina o quão perto você realmente chega daquele teto.
O aço inoxidável tipo 316L é o carro-chefe da construção UHV. Seu baixo teor de carbono reduz a precipitação de carboneto de cromo durante a soldagem e sua estrutura austenítica não sofre transições de fase magnética – uma propriedade crítica quando os componentes ficam próximos à óptica eletrônica ou aos caminhos do feixe. O titânio aparece onde o peso ou a expansão térmica são importantes. O alumínio é aceitável para algumas câmaras UHV, especialmente as grandes, desde que o tratamento de superfície seja apropriado.
Escalas de taxa de desgaseificação com área de superfície efetiva. Uma superfície áspera com Ra 3,2 µm retém vapor de água e hidrocarbonetos de forma muito mais agressiva do que uma superfície eletrofiada com Ra 0,4 µm. Para os níveis de vácuo mais elevados, as superfícies internas são normalmente:
É por isso que duas câmaras de geometria idêntica podem ter pressões de base completamente diferentes. O metal é o mesmo; o trabalho de superfície não é.
Cada junta em um sistema UHV é um caminho de vazamento potencial. A seleção de flanges e juntas determina, portanto, o vácuo alcançável e a carga de manutenção do sistema.
Para pressões de 10⁻⁷ até 10⁻¹² mbar, o sistema CF (ConFlat) domina. Uma junta CF usa um fio de faca em cada face do flange que morde uma junta de metal macio - normalmente cobre livre de oxigênio ou OFC banhado a prata - formando uma vedação hermética. Como não há elastômero envolvido, as juntas CF podem ser cozidas a 450 °C e mantêm a pressão indefinidamente, uma vez apertadas corretamente.
O que separa um flange CF bem feito de um ruim não é a peça bruta do flange em si, mas a geometria do fio da navalha. A nitidez da borda, a uniformidade da altura e a dureza da superfície determinam se a junta se deforma consistentemente em toda a circunferência. A usinagem inconsistente aqui produz vazamentos que aparecem somente após o ciclo térmico.
Para aplicações que exigem compatibilidade total com UHV, a escolha prática é um par de flanges CF certificado — não giratório para conexões estruturais, giratório onde o alinhamento é difícil.
Os flanges KF (flange rápido) e ISO usam anéis de vedação de elastômero - normalmente Viton ou outros compostos de baixa emissão de gases - comprimidos entre anéis de centralização. Esses sistemas são convenientes, baratos e totalmente apropriados para alto vácuo (10⁻³ a 10⁻⁷ mbar). Mas como os elastômeros liberam gases, absorvem água e se degradam durante o cozimento, as juntas KF e ISO não conseguem fornecer as pressões básicas ou as temperaturas de cozimento que o verdadeiro serviço UHV exige.
Dito isto, configurações híbridas são comuns em sistemas UHV: juntas KF usadas no lado de desbaste, juntas CF no lado de alto vácuo. Compreender a fronteira entre eles faz parte de uma arquitetura de sistema competente.
Nos sistemas KF e ISO, o anel de centralização tem função dupla. Ele centraliza os flanges, mas também carrega um ou dois O-rings. Um anel com durômetro de anel de vedação incorreto, profundidade de ranhura incorreta ou diâmetro interno incorreto vazará durante o cozimento ou vibrará solto em sistemas bombeados. Estas são peças pequenas com consequências superdimensionadas.
A câmara de vácuo é o palco onde todos os outros componentes atuam. Seu design decide a eficiência com que as bombas funcionam, com que uniformidade o sistema é aquecido e com que facilidade o interior pode ser limpo.
Soldas de penetração total não são negociáveis em UHV. Soldas pontuais e parciais criam volumes mortos que liberam gases lentamente ao longo de dias ou semanas. Cada costura de solda deve ser contínua, livre de porosidade e, idealmente, retificada no lado do vácuo para reduzir a área de superfície.
A regra prática: se você não puder inspecionar uma solda pelo lado do vácuo, não poderá confiar no UHV.
A passivação restaura a camada protetora de óxido. O eletropolimento vai além, removendo uma camada controlada de material e suavizando picos microscópicos. Para câmaras UHV usadas em aplicações de semicondutores ou partículas, o eletrophishing para Ra ≤ 0,4 µm com limpeza verificada é uma prática padrão.
As câmaras destinadas ao processamento de semicondutores de terceira geração, como equipamentos de SiC, enfrentam restrições ainda mais rigorosas de material e limpeza. A própria câmara torna-se uma variável de processo.
 Câmaras de vácuo semicondutoras HV/UHV testadas contra vazamento de hélio Essas câmaras são projetadas para processos exigentes de semicondutores, como a fabricação de SiC, com testes de vazamento de hélio garantindo taxas de vazamento ultrabaixas. Sua rigidez e usinagem de precisão adequam-se a ambientes de alto vácuo, onde a geometria da câmara impacta diretamente o desempenho do sistema. Ver Produto →
No fluxo molecular livre, a condutância é puramente geométrica. Uma porta longa e estreita conectando uma câmara a uma bomba pode reduzir a velocidade efetiva de bombeamento em 10x ou mais. Os projetistas devem colocar as portas da bomba para minimizar o comprimento do caminho, evitar cotovelos em ângulo reto sempre que possível e dimensionar todas as portas assumindo que a bomba é tão eficaz quanto o caminho permitir.
Cada peça móvel dentro ou em um sistema UHV desafia a filosofia de vedação. As válvulas devem isolar as seções sem introduzir fontes de saída de gases; as passagens devem transmitir movimento para o vácuo sem vazar.
Três famílias de válvulas cobrem a maioria dos requisitos UHV:
| Tipo de válvula | Mecanismo de Selo | Faixa Típica | Assabilidade |
|---|---|---|---|
| Válvula angular toda em metal | Junta de cobre comprimida por cunha | Alta tensão para UHV | Até 300°C |
| Válvula gaveta selada em metal | Junta metálica, mecanismo de portão deslizante | Alta tensão para UHV | Até 200°C |
| Válvula pneumática de fole | O-ring Viton ou vedação metálica, atuador de fole | HV, alguns modelos UHV | Depende do selo |
Para sistemas que precisam isolar repetidamente uma trava de carga ou uma câmara de processo, uma válvula gaveta confiável toda em metal costuma ser a única opção realista. As válvulas seladas com elastômero eventualmente se soltarão, absorverão o vapor de água e arrastarão a pressão de base para cima.
As passagens elétricas em UHV normalmente consistem em um condutor soldado em uma cerâmica isolante, que por sua vez é soldada em um flange CF. As passagens de ferrofluido oferecem movimento rotativo com vazamento excepcionalmente baixo, mas requerem cuidado com temperatura e campos magnéticos. Estão disponíveis passagens mecânicas lineares e rotativas usando O-rings bombeados diferencialmente, mas para serviço UHV, os projetos de fole soldado são preferidos devido aos caminhos de vazamento dinâmicos zero.
Nenhuma bomba cobre toda a faixa de pressão, da atmosfera até 10⁻¹⁰ mbar. Uma pilha de bombeamento UHV prática depende de equipamentos escalonados, cada estágio fazendo a ponte entre a lacuna de pressão e o próximo.
As bombas de difusão de petróleo continuam relevantes em sistemas UHV que bombeiam grandes volumes ou lidam com cargas pesadas de gás. A falta de peças móveis e o elevado rendimento a baixas pressões tornam-nos úteis em ambientes industriais e de investigação - desde que exista uma armadilha fria e uma gestão cuidadosa do backstream.
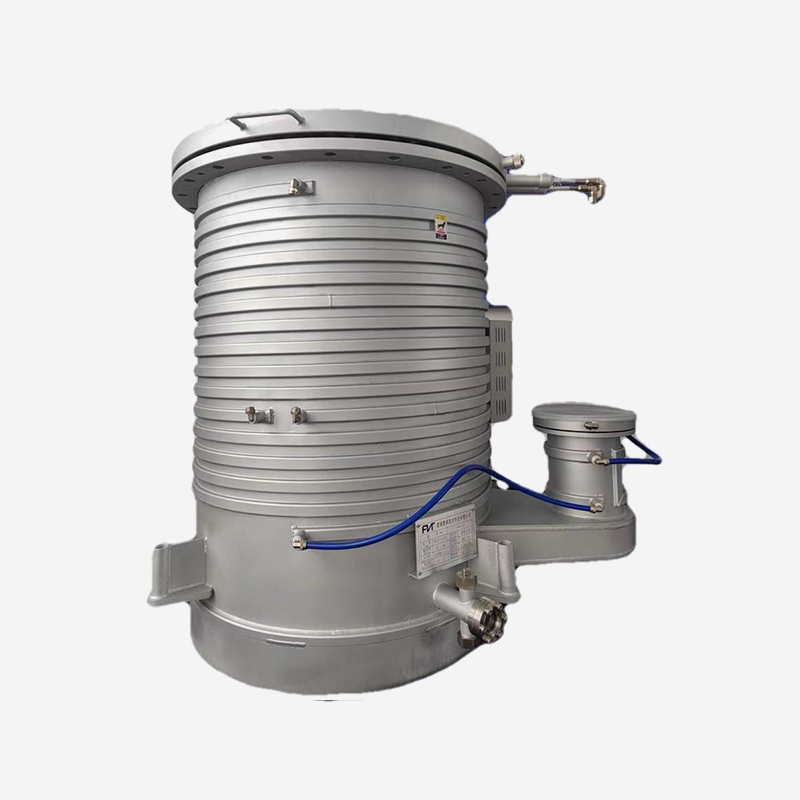
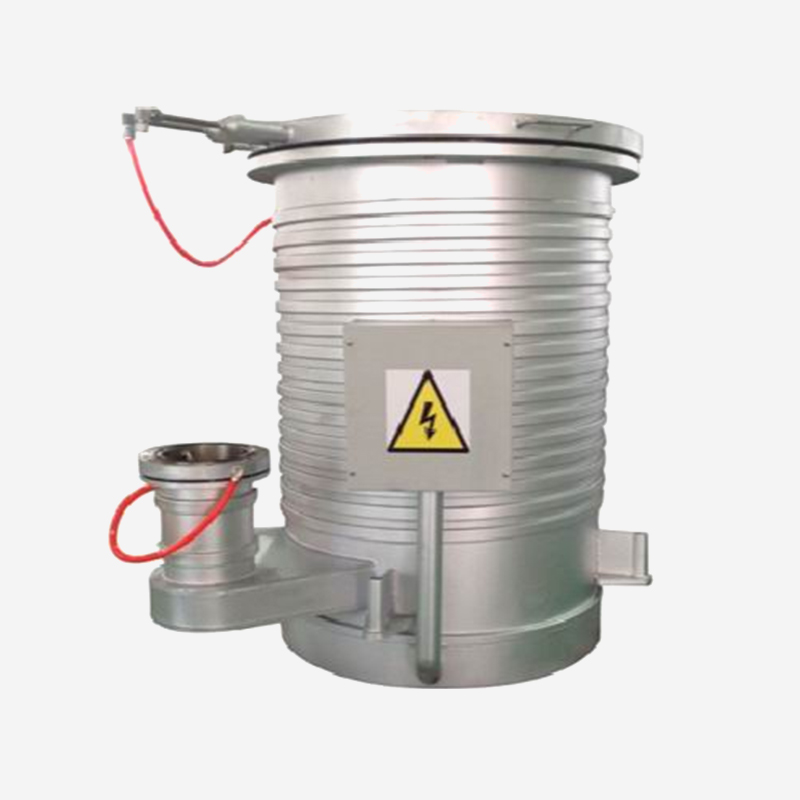 Bomba de difusão de óleo DPM-16 com alto rendimento UHV Esta bomba suporta grandes cargas de gás em sistemas UHV sem peças móveis, tornando-a confiável para aplicações industriais e de pesquisa. Seu resfriamento forçado a água e compatibilidade com cold-trap ajudam a gerenciar o backstreaming, que é fundamental para manter a eficiência geral do sistema. Ver Produto →
A bomba que leva o sistema da atmosfera ao alto vácuo remove 99,99999% de todas as moléculas de gás. Se esse estágio for ineficiente, contaminado ou estrangulado por uma linha foreline entupida, todo o sistema terá dificuldades, independentemente da qualidade dos componentes UHV a jusante.
Montar um sistema UHV com componentes premium não é a linha de chegada – a verificação é. Dois processos dominam a fase de comissionamento.
À temperatura ambiente, uma superfície de aço inoxidável libera vapor de água durante meses. O cozimento a 150–250 °C acelera a dessorção, removendo a camada de água em horas ou dias, em vez de meses. Os sistemas destinados a 10⁻¹⁰ mbar simplesmente não atingirão a pressão alvo sem um ciclo de cozimento eficaz.
Este requisito tem implicações práticas para a seleção de componentes. Cada flange, válvula, manômetro e janela de visualização devem tolerar ciclos térmicos repetidos sem degradação. Esta é a verdadeira razão pela qual as vedações de elastômero falham nos sistemas UHV: elas carbonizam, desgasam ou perdem a conformidade após alguns ciclos de cozimento.
A detecção de vazamento por espectrômetro de massa usando hélio é o padrão ouro para verificação de UHV. Um sistema bem construído deve demonstrar uma taxa de vazamento de hélio abaixo de 10⁻¹⁰ mbar·L/s. Qualquer valor acima de 10⁻⁸ mbar·L/s indica um vazamento real que deve ser encontrado e reparado antes que o sistema entre em serviço.
A qualidade dos componentes varia drasticamente entre os fabricantes. Como a maioria dos componentes UHV são instalados dentro de conjuntos soldados ou escondidos entre flanges, a má qualidade geralmente surge somente após semanas de comissionamento.
Essas questões são importantes porque o desempenho do UHV não é visível em uma folha de dados. O mesmo modelo de flange de diferentes fábricas pode diferir na qualidade do fio da faca, na rugosidade interna e na disciplina de limpeza – gerando diferenças de ordens de magnitude na pressão de base.
Fornecedores com longa experiência em usinagem de precisão entendem isso. A disciplina necessária para manter tolerâncias de 0,001 mm, gerenciar a certificação de materiais e controlar o estado da superfície é levada diretamente para a produção de componentes UHV. Esta é uma das razões pelas quais as peças UHV mais confiáveis geralmente vêm de fabricantes com raízes na engenharia de precisão, em vez de acessórios e encanamentos genéricos.
Os sistemas de ultra-alto vácuo recompensam a paciência e punem os atalhos. Os componentes selecionados determinam todos os resultados mensuráveis: pressão base, tempo de bombeamento, taxa de vazamento, estabilidade de cozimento e custo de propriedade durante a vida útil do sistema.
Comece pelas vedações e flanges, onde se origina a maioria das falhas. Em seguida, observe a geometria da câmara e as soldas, que decidem a liberação de gases e a condutância. Escolha suas válvulas e passagens com base nos ciclos térmicos e na confiabilidade, não apenas no preço de tabela. E verifique tudo – porque no ultra-alto vácuo, as boas intenções não contam, mas as taxas de vazamento medidas sim.
Os componentes de ultra-alto vácuo são fabricados para reduzir as taxas de vazamento, usam materiais com menor liberação de gases, resistem a temperaturas de cozimento mais altas e são limpos com mais rigor do que os componentes padrão de alto vácuo. Na prática, isso significa vedações metálicas, construção soldada, integridade de vazamento verificada e tratamentos de superfície controlados.
Os flanges KF contam com anéis de vedação de elastômero que absorvem o vapor de água e se deterioram sob o calor. Eles não são adequados para serviço UHV. Use flanges CF com juntas de cobre para conexões UHV e reserve componentes KF para linhas de desbaste e outras seções não UHV.
Solicite certificados de materiais, registros de tratamento de superfície, resultados de testes de vazamento de hélio e temperatura máxima de cozimento. Um componente anunciado como "classificado para vácuo" não deve ser considerado seguro para UHV sem essas verificações.
Aço zincado, ferro fundido, alumínio poroso e a maioria dos elastômeros padrão não devem ser usados dentro de uma câmara UHV. Ligas com alto teor de zinco, chumbo ou enxofre também liberam gases excessivamente. O latão é limítrofe e deve ser usado apenas em pequenas quantidades com verificação.
Verifique três áreas em ordem: primeiro, se há vazamentos genuínos usando um detector de vazamento de hélio; segundo, por contaminação ou cozimento inadequado; terceiro, para velocidade efetiva de bombeamento na câmara. Na prática, a maioria das falhas de UHV remontam a um flange ou válvula, não à bomba ou ao medidor.
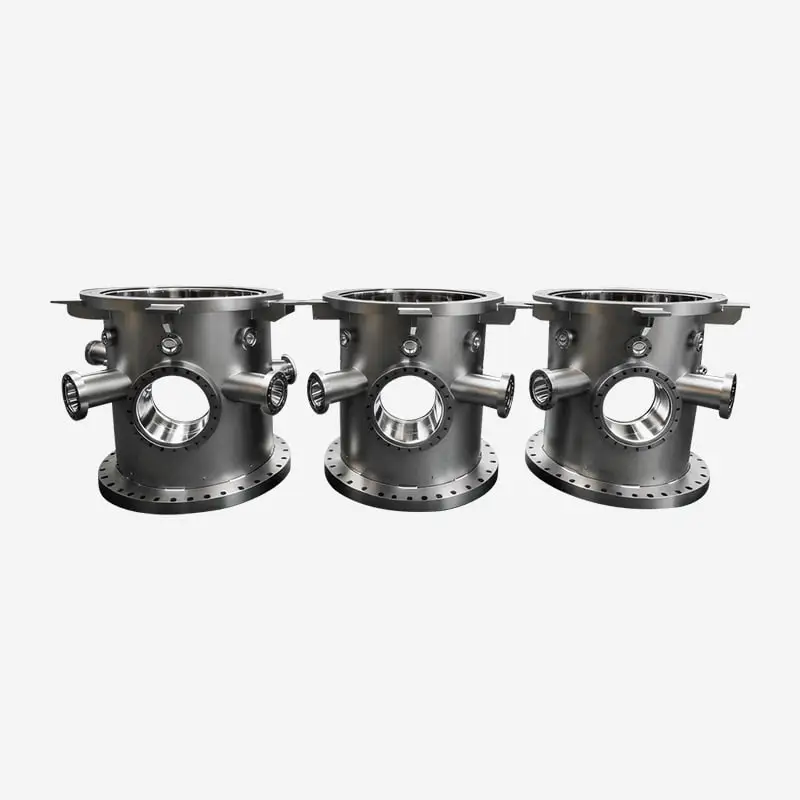
Atendendo aos padrões HV e UHV, essas câmaras são rigorosamente testadas contra vazamento de héli...
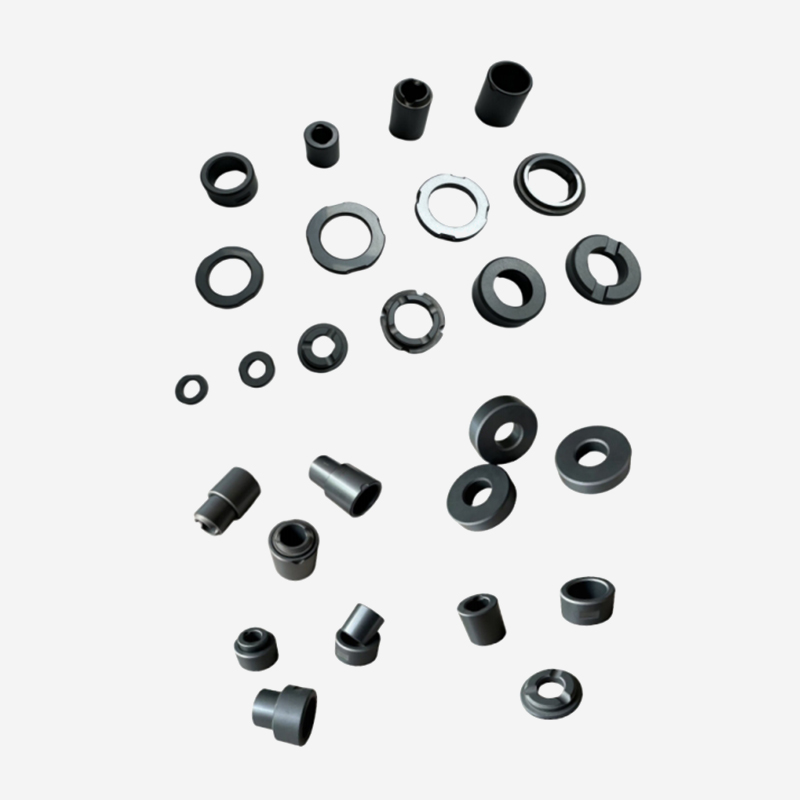
A cerâmica de carboneto de silício de alto desempenho apresenta resistência extremamente alta ao ...
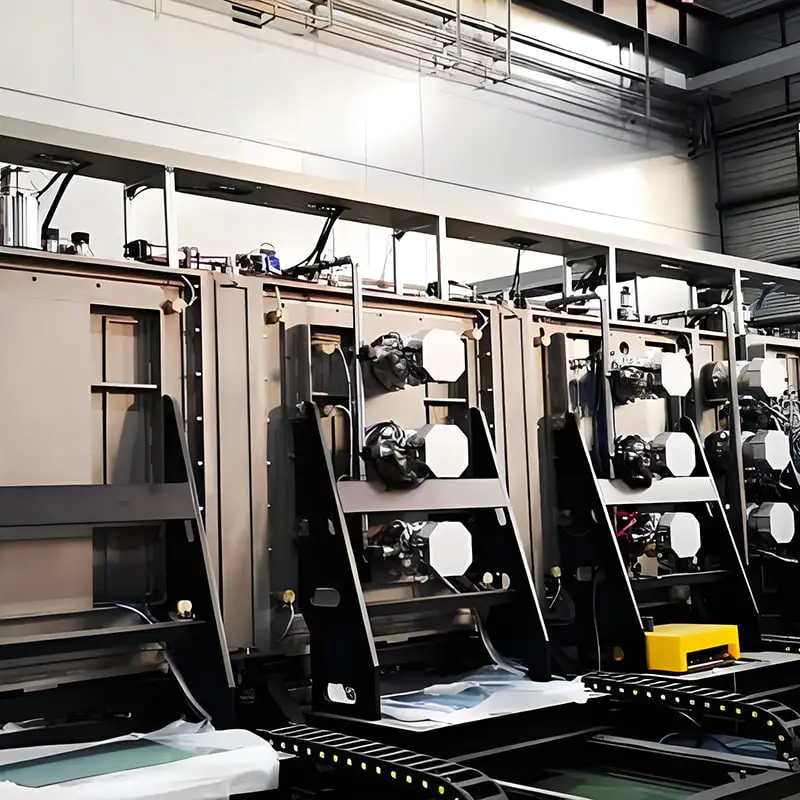
Projetado para produção em linha de alto volume, suportando fluxo contínuo de material e revestim...
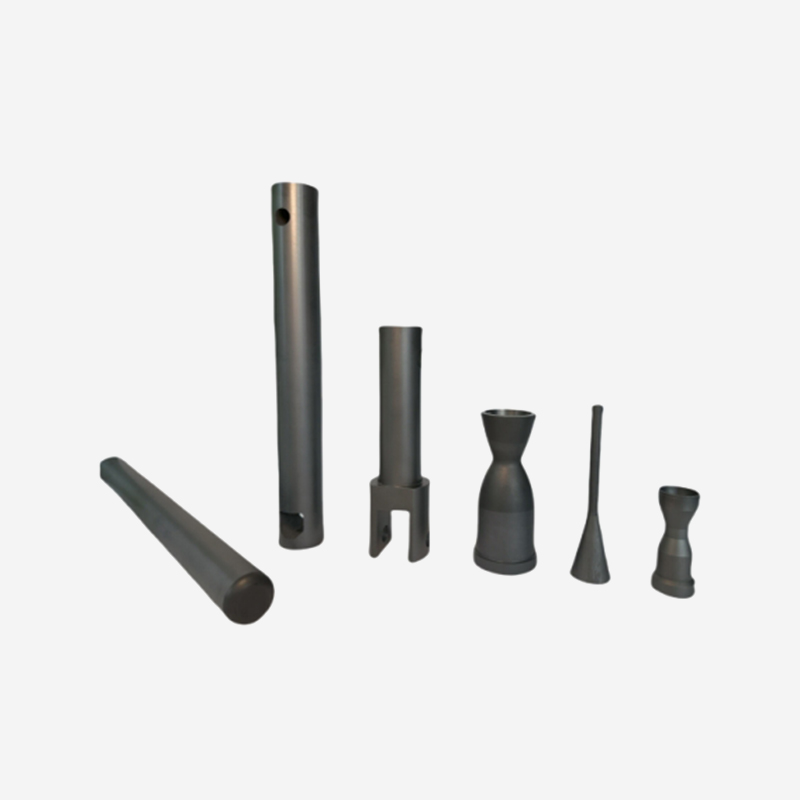
Para as aplicações mais exigentes em altas temperaturas, o carboneto de silício sinterizado super...
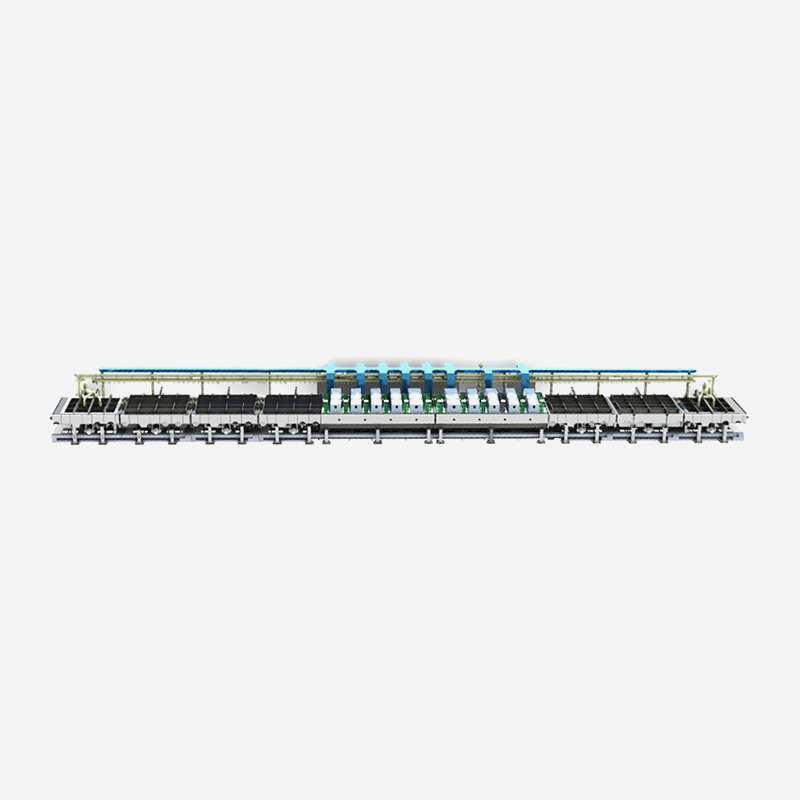
Um sistema de revestimento contínuo de pulverização catódica horizontal on-line que prepara filme...
Pronto para inovar juntos? Contate nossos especialistas.
Contate-nos
Address: 288 Shande Road, cidade de Shanyang, distrito de Jinshan, Xangai, China TEL/WhatsApp:Terminal móvel