
Estação de britagem móvel com rodas CW710J
A estação móvel de britagem com rodas CW710J é um equipamento móvel de britagem e peneiramento de...

Um fabricante de dispositivos médicos em Minnesota enfrentou uma escassez crítica de componentes para instrumentos cirúrgicos. As peças exigiam tolerâncias de ±5 mícrons em diâmetros críticos, com geometrias internas complexas e acabamento superficial de Ra 0,4. Trabalhando com um parceiro de usinagem de precisão, a equipe de engenharia mapeou um processo de fabricação completo – desde a inspeção da matéria-prima até a passivação final – e entregou 5.000 peças em seis semanas, todas atendendo às especificações. Esse resultado não foi sorte; foi o resultado de um fluxo de trabalho de fabricação disciplinado e bem compreendido.
Peças usinadas com precisão são os alicerces da indústria moderna. Desde instrumentos cirúrgicos e trens de pouso de aeronaves até componentes de motores automotivos e equipamentos semicondutores, essas peças permitem o desempenho e a confiabilidade de inúmeros produtos. Mas como eles são realmente feitos? Este guia fornece uma visão geral completa e passo a passo do usinagem de precisão processo, abrangendo tudo, desde o design e seleção de materiais até a inspeção e acabamento superficial. Quer você seja novo na fabricação ou seja um profissional de compras experiente, este recurso aprofundará sua compreensão sobre o que é necessário para produzir componentes de alta qualidade e com tolerâncias rígidas.
Cada peça usinada com precisão começa como uma ideia, mas essa ideia deve ser traduzida em um projeto fabricável. É aqui que entra em jogo o design para a capacidade de fabricação. Os engenheiros trabalham em estreita colaboração com os maquinistas para revisar a geometria da peça, identificar possíveis desafios e otimizar o projeto para produção. Recursos como cantos internos afiados, ranhuras profundas e estreitas e paredes finas podem ser difíceis ou caros de usinar, por isso são frequentemente reprojetados para serem mais fáceis de fabricar.
Durante esta fase, a equipe de projeto especifica as dimensões críticas, tolerâncias e requisitos de acabamento superficial. Eles também selecionam o material com base nos requisitos funcionais, no ambiente operacional e nas restrições de custo da peça. Uma revisão de DFM bem executada pode reduzir os custos de usinagem em 20 a 30 por cento e evitar surpresas dispendiosas durante a produção. O resultado desta etapa é um desenho de engenharia completo e um modelo sólido 3D que serve como definição mestre para o restante do processo.
Uma vez finalizado o projeto, o próximo passo é selecionar o material certo. A escolha do material afeta a usinabilidade, a vida útil da ferramenta, a resistência da peça, o peso e o custo. Os materiais comuns para usinagem de precisão incluem ligas de alumínio, aços inoxidáveis, titânio, latão, cobre e plásticos de engenharia. Para aplicações exigentes, são utilizados materiais como Inconel, Monel e outras superligas.
A aquisição de materiais envolve a aquisição de matérias-primas certificadas de fornecedores aprovados. Cada lote recebido é inspecionado para verificar sua composição química e propriedades mecânicas, garantindo que atenda às especificações exigidas para a peça. A rastreabilidade é crítica, especialmente em indústrias regulamentadas, como a aeroespacial e de dispositivos médicos, onde a certificação de materiais deve ser mantida ao longo de toda a cadeia de abastecimento.
Seleção de materiais por indústria
A seleção de materiais varia significativamente de acordo com o setor, de acordo com os requisitos de resistência, resistência à corrosão e considerações de custo.
Com o material selecionado, o processo de fabricação passa para a programação CNC. É aqui que o modelo digital é traduzido em instruções de máquina que guiam as ferramentas de corte ao longo de caminhos precisos para remover material e criar a geometria desejada. Programadores qualificados usam software de fabricação auxiliado por computador para gerar caminhos de ferramenta, considerando fatores como velocidade de corte, taxa de avanço, profundidade de corte e engajamento da ferramenta.
A otimização do percurso da ferramenta é uma etapa crítica que equilibra o tempo de usinagem, a vida útil da ferramenta e o acabamento superficial. O software CAM avançado pode simular todo o processo de usinagem, detectando possíveis colisões, verificando a folga da ferramenta e prevendo a qualidade da superfície antes de qualquer metal ser cortado. Esta verificação virtual reduz o risco de erros dispendiosos e permite que os programadores ajustem o processo para obter a máxima eficiência.
Comparação da eficiência do percurso
A eficiência representa a taxa de remoção de material em relação ao máximo teórico. Estratégias avançadas de percurso melhoram significativamente a produtividade.
Antes de iniciar o corte, a peça de trabalho deve ser fixada com segurança na máquina. Workholding é o processo de fixar, fixar ou de outra forma proteger a matéria-prima para que ela permaneça estável durante a usinagem. A fixação adequada é essencial para manter a precisão, evitar vibrações e garantir a segurança do operador. Os métodos comuns de fixação incluem tornos, mandris, pinças e acessórios personalizados.
Para peças complexas, muitas vezes são necessários acessórios personalizados para manter a peça em uma orientação específica, acessar recursos de difícil acesso e minimizar a deflexão durante o corte. O projeto de acessórios é uma habilidade especializada que requer uma compreensão das forças de usinagem, da geometria das peças e dos volumes de produção. Um acessório bem projetado reduz o tempo de configuração, melhora a repetibilidade e permite qualidade consistente entre peças.
Com o programa escrito e o acessório pronto, a usinagem propriamente dita pode começar. É aqui que a precisão e a confiabilidade do equipamento realmente importam.
O núcleo do processo de fabricação de precisão é a própria operação de usinagem. Isso envolve o uso de fresas CNC, tornos ou outras máquinas-ferramentas para remover material da peça de trabalho de acordo com os percursos programados. As operações de usinagem são normalmente realizadas em etapas, começando com o desbaste para remover rapidamente a maior parte do material, seguido de passes de semiacabamento e acabamento para atingir as dimensões finais e o acabamento superficial.
A fresagem CNC é um dos processos mais comuns, utilizando ferramentas de corte rotativas para remover material de uma peça estacionária. O torneamento CNC, por outro lado, gira a peça enquanto uma ferramenta de corte estacionária remove o material. Ambos os processos podem ser realizados em máquinas de 3, 4 ou 5 eixos, com eixos adicionais permitindo geometrias mais complexas e reduzindo o número de configurações necessárias. Durante todo o processo de usinagem, a refrigeração é aplicada para controlar a temperatura, lubrificar a interface de corte e remover os cavacos. Avançado usinagem de precisão os sistemas integram esses processos com monitoramento em tempo real para garantir qualidade consistente em cada execução de produção.
Detalhamento típico do tempo de usinagem
Distribuição de tempo para um trabalho típico de usinagem de precisão. A configuração e a inspeção representam uma parte significativa do tempo total do ciclo.
O controle de qualidade não é algo secundário na usinagem de precisão – ele está integrado em cada etapa do processo. A inspeção durante o processo envolve a medição de peças em vários estágios de produção para verificar se as dimensões estão sendo mantidas dentro da tolerância. Isso pode ser feito usando ferramentas manuais, como micrômetros e paquímetros, ou instrumentos mais avançados, como máquinas de medição por coordenadas e comparadores ópticos.
O controle estatístico do processo é frequentemente usado para monitorar tendências e detectar mudanças no processo antes que as peças saiam da tolerância. Ao rastrear as principais dimensões e calcular os índices de capacidade, os fabricantes podem garantir que o processo seja estável e capaz de atender às especificações exigidas. Caso seja detectado algum desvio, o processo pode ser ajustado em tempo real para corrigir o problema, evitando desperdícios e retrabalhos.
Após a peça ter sido usinada em suas dimensões finais, ela geralmente passa por acabamento superficial e operações secundárias para atingir a aparência, resistência à corrosão ou propriedades funcionais exigidas. Os processos de acabamento comuns incluem anodização, galvanização, pintura, revestimento em pó e passivação. Estes tratamentos protegem a peça da degradação ambiental e também podem melhorar o seu apelo estético.
As operações secundárias podem incluir tratamento térmico para alterar as propriedades mecânicas do material, soldagem ou montagem para combinar múltiplos componentes e testes não destrutivos para verificar a integridade da peça. Para peças que requerem superfícies extremamente lisas, processos como brunimento, lapidação ou polimento podem ser empregados.
Processos de acabamento superficial
Operações secundárias
Antes de a peça ser enviada ao cliente, ela deve passar por uma inspeção final abrangente. Isso envolve a verificação de todas as dimensões críticas em relação ao desenho de engenharia, a verificação do acabamento superficial e a confirmação de que quaisquer requisitos especiais sejam atendidos. Para indústrias regulamentadas, muitas vezes é necessário um relatório de inspeção do primeiro artigo, que documenta todas as dimensões e características da primeira peça de produção.
A rastreabilidade também é um componente chave da inspeção final. Certificações de materiais, registros de processos e resultados de inspeção são compilados em um pacote de documentação de qualidade que acompanha a remessa. Este pacote proporciona ao cliente a confiança de que a peça foi fabricada de acordo com os padrões exigidos e permite rastreabilidade completa em caso de problemas de qualidade.
A etapa final no processo de usinagem de precisão é a embalagem e a logística. As peças devem ser cuidadosamente embaladas para evitar danos durante o transporte, especialmente se apresentarem características delicadas ou superfícies críticas. Tratamentos anticorrosivos, dessecantes e embalagens acolchoadas são frequentemente usados para proteger as peças durante o transporte.
O planejamento logístico garante que as peças sejam entregues ao cliente no prazo e na quantidade correta. Isto pode envolver a coordenação com transitários, despachantes aduaneiros e equipas de armazém para garantir que a cadeia de abastecimento funciona sem problemas.
| Palco | Atividades principais | Duração típica |
| Design e DFM | Revisão de projeto, seleção de materiais | 1-3 semanas |
| Programação e configuração | Programação CAM, design de luminárias | 1-5 dias |
| Usinagem | Desbaste, finishing operations | Varia por parte |
| Inspeção | Inspeção em processo e final | 1-3 horas |
| Acabamento | Anodização, chapeamento, tratamento térmico | 1-5 dias |
| Embalagem e envio | Embalagem protetora, logística | 1-3 dias |
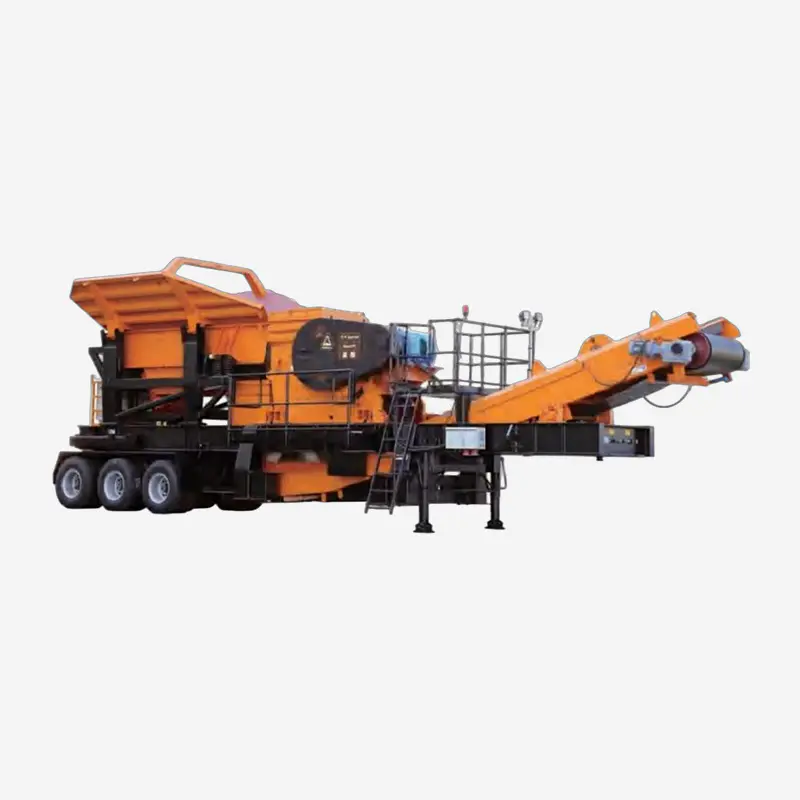
A estação móvel de britagem com rodas CW710J é um equipamento móvel de britagem e peneiramento de...
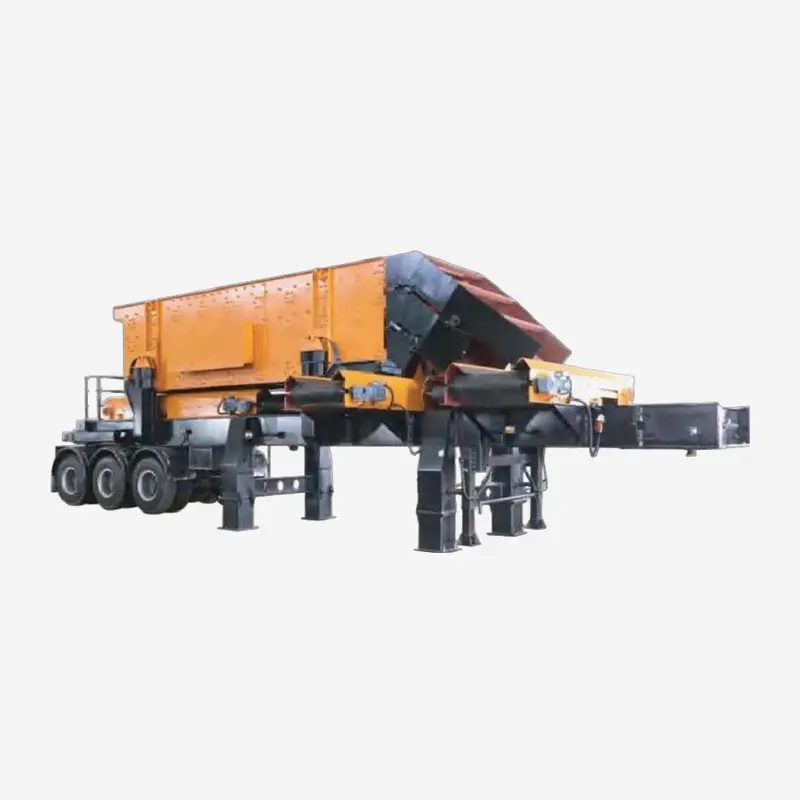
A estação de triagem com rodas tipo SW6516-3 é um novo produto desenvolvido pela Shanghai SUNFUN ...
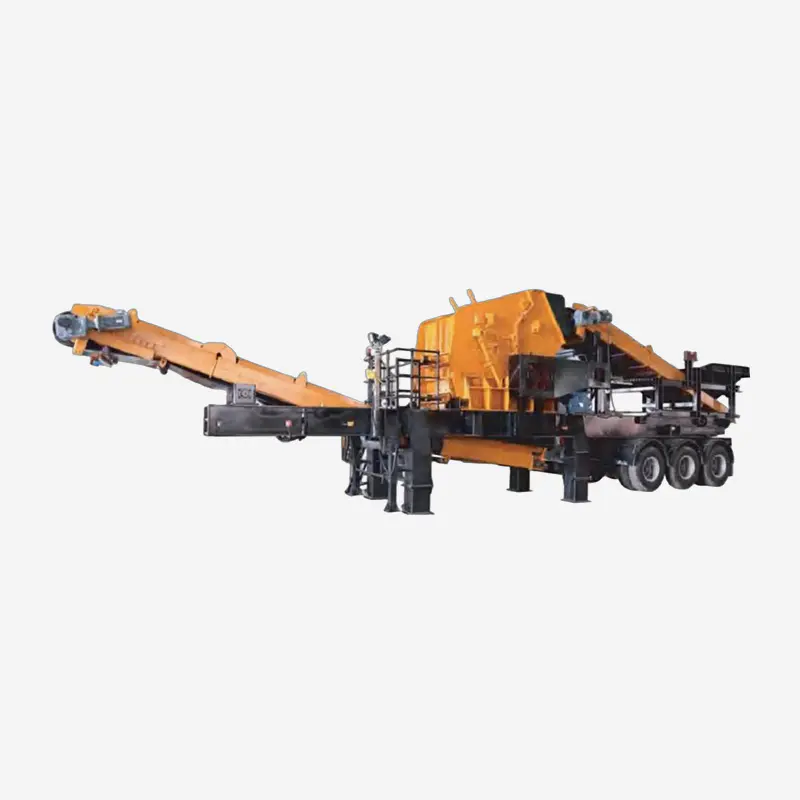
A estação de britagem CW1315 é um equipamento móvel de britagem e peneiramento com rodas desenvol...
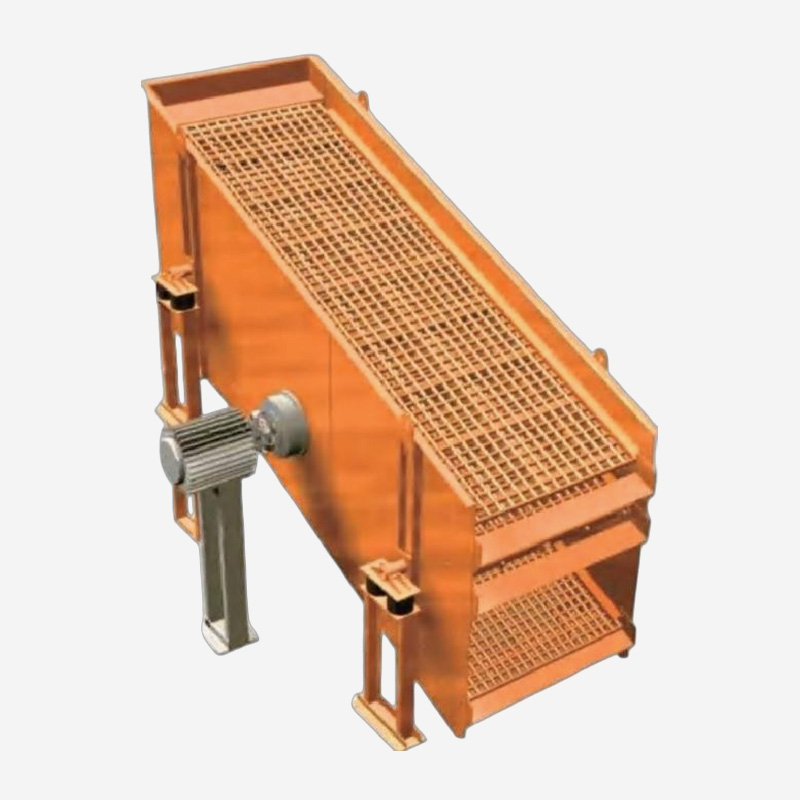
Esta série de peneiras vibratórias, devido ao seu movimento quase circular, é chamada de peneiras...
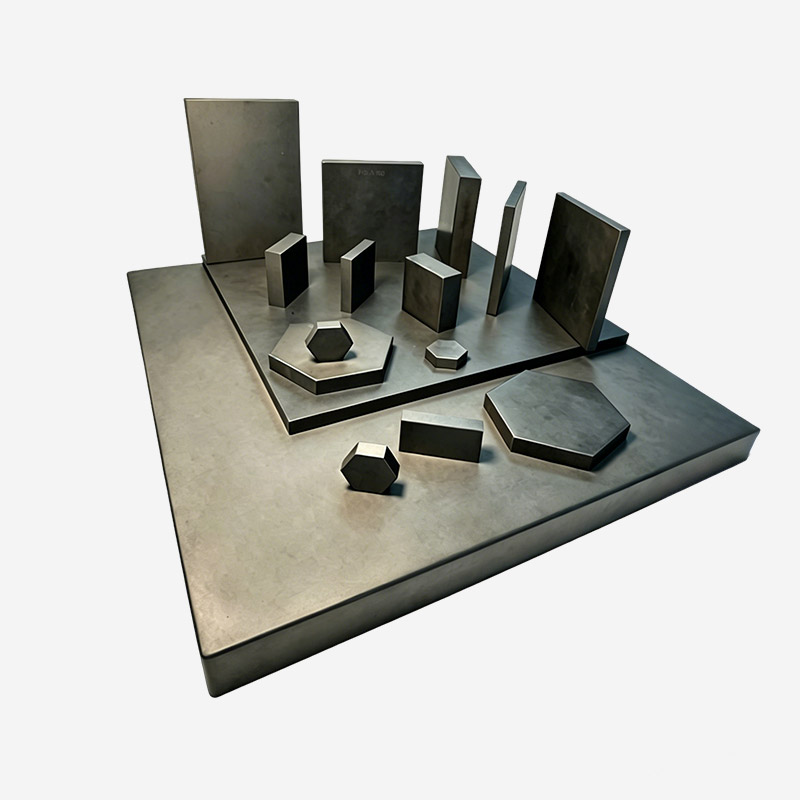
O material de carboneto de silício possui excelentes propriedades que são particularmente adequad...
Pronto para inovar juntos? Contate nossos especialistas.
Contate-nos
Address: 288 Shande Road, cidade de Shanyang, distrito de Jinshan, Xangai, China TEL/WhatsApp:Terminal móvel