
Estação de britagem móvel com rodas CW710J
A estação móvel de britagem com rodas CW710J é um equipamento móvel de britagem e peneiramento de...

Uma oficina de usinagem de precisão em Ohio passou um lote de peças de aço inoxidável 316L por meio de um novo centro de usinagem de 5 eixos sem qualquer compensação térmica e descartou 14 dos 100 componentes. As peças rejeitadas apresentaram desvio dimensional de até 18 mícrons em diâmetros de furo críticos. A causa não foi a geometria da ferramenta ou o desvio do fuso; foi o efeito cumulativo da expansão térmica que nunca tinha sido gerido ativamente.
A precisão da peça usinada com precisão é a medida de quão próximo um componente fabricado corresponde às suas especificações de projeto. Em indústrias de alto valor, como aeroespacial, dispositivos médicos e trem de força automotivo, manter tolerâncias dentro de ±5 mícrons não é um luxo – é uma exigência contratual. Alcançar esse nível de consistência exige controle sobre seis fatores interdependentes: comportamento térmico, rigidez da máquina, condição da ferramenta, propriedades do material, parâmetros de corte e experiência do operador.
A temperatura é a inimiga silenciosa da precisão. Mesmo uma mudança de 1°C na temperatura ambiente pode expandir uma peça de aço de 300 mm em quase 3,5 mícrons — o suficiente para rejeitar um componente com tolerância restrita. Máquinas-ferramentas geram calor por meio da rotação do fuso, fricção de corte e sistemas hidráulicos. Sem resfriamento ativo, esse desvio térmico se acumula de forma imprevisível. Os centros de usinagem modernos empregam sistemas de refrigeração com estabilidade de ±0,5°C e muitos integram sensores térmicos que retornam ao CNC em tempo real. Para operações críticas, recomendamos gabinetes climatizados que mantenham 20°C ± 0,2°C. Este investimento único muitas vezes reduz as taxas de refugo em mais de 40% na produção de grandes volumes.
Contribuição da deriva térmica por fonte de máquina
As porcentagens representam a contribuição média para o erro térmico total em operações típicas de fresamento. Os valores variam de acordo com o projeto da máquina e as condições operacionais.
Cada operação de corte gera vibração – a questão é quão bem a sua máquina a absorve. A baixa rigidez leva à trepidação, que deixa marcas visíveis e causa deflexão da ferramenta. Uma estrutura rígida de máquina, geralmente feita de concreto polimérico ou ferro fundido, pode amortecer frequências de até 200 Hz, enquanto estruturas leves ressoam em amplitudes mais altas. Os testes mostram que aumentar a rigidez estática em 25% melhora o acabamento superficial em quase um grau Ra. Sistemas de amortecimento ativos, como amortecedores de massa sintonizados ou atuadores piezoelétricos, podem reduzir ainda mais a vibração em 60 a 70%, permitindo velocidades mais altas do fuso sem sacrificar a precisão.
Amplitude de vibração vs. velocidade de corte
Amplitude relativa normalizada para vibração máxima em baixa velocidade. A faixa ideal corresponde a 60-80% da velocidade máxima do fuso com amortecimento ativo ativado.
A condição da ferramenta é sem dúvida o fator mais controlável pelo operador. Uma ferramenta desgastada produz forças de corte mais altas, gera mais calor e deixa um acabamento superficial ruim. Substituir as pastilhas a cada 200–300 peças, dependendo do material, é uma prática comum. Ferramentas revestidas (TiAlN, AlCrN) prolongam a vida útil em até 300% e reduzem arestas postiças. Além disso, o ângulo de inclinação e o ângulo de incidência da ferramenta devem corresponder ao material da peça – por exemplo, uma inclinação positiva para alumínio e negativa para aço endurecido. Nosso usinagem de precisão Os recursos incluem sistemas de monitoramento da condição da ferramenta que detectam desgaste em tempo real, evitando desvios dispendiosos.
Vida útil da ferramenta por tipo de revestimento (horas)
Condições de teste: pastilhas de metal duro, aço inoxidável 316L, velocidade de corte e avanço constantes. Ferramentas revestidas apresentam vida útil significativamente prolongada.
Nem todos os metais são criados iguais. Aços de corte livre, como o 12L14, usinam-se facilmente, enquanto superligas como o Inconel 718 são notoriamente difíceis. A dureza do material, a ductilidade e a condutividade térmica influenciam as forças de corte e o desgaste da ferramenta. Por exemplo, as ligas de titânio requerem baixas velocidades de corte e altas taxas de avanço para evitar o endurecimento por trabalho. Um índice simples de usinabilidade, baseado na vida útil da ferramenta e no acabamento superficial, pode orientar o planejamento do processo. Um banco de dados proprietário abrangendo mais de 200 materiais auxilia na recomendação de parâmetros ideais para cada trabalho.
Materiais de alta usinabilidade
Materiais de baixa usinabilidade
Velocidade, avanço e profundidade de corte formam o “triângulo dourado” da usinagem. Correr muito rápido sacrifica a vida útil da ferramenta; muito lento reduz a produtividade. Os sistemas CNC avançados utilizam controle adaptativo para manter a carga de cavacos constante, ajustando automaticamente as taxas de avanço para compensar o desgaste da ferramenta ou variações de material. Um conjunto bem otimizado de parâmetros pode melhorar a precisão em 15 a 20% e, ao mesmo tempo, reduzir o tempo de ciclo. O Projeto de Experimentos (DoE) é usado para encontrar o ponto ideal para cada trabalho, equilibrando o acabamento superficial, a estabilidade dimensional e o rendimento.
Mesmo a máquina mais avançada depende de operadores qualificados. Compreender os padrões de desgaste da ferramenta, interpretar o acabamento superficial e fazer microajustes pode salvar milhares de peças do refugo. O investimento na formação contínua e no incentivo aos operadores para partilharem conhecimentos entre os turnos produz retornos significativos. Uma cultura que valoriza a precisão em detrimento da velocidade — e recompensa a resolução de problemas — produz frequentemente os maiores ganhos de precisão. As métricas internas mostram que as lojas com operadores envolvidos têm 30% menos alertas de qualidade e um rendimento de primeira passagem 25% maior.
| Fator | Impacto na precisão | Abordagem de mitigação |
| Deriva térmica | ± 10–20 µm | Controle de refrigerante, gabinete climático |
| Vibração | ± 5–15 µm | Quadro rígido, amortecimento ativo |
| Desgaste da ferramenta | ± 8–25 µm | Ferramentas revestidas, monitoramento em tempo real |
| Variabilidade de materiais | ± 3–12 µm | Pré-seleção, teste em lote |
| Parâmetros de corte | ± 4–18 µm | Controle adaptativo, otimização DoE |
| Habilidade do operador | ± 5–15 µm | Treinamento, procedimentos de trabalho padrão |
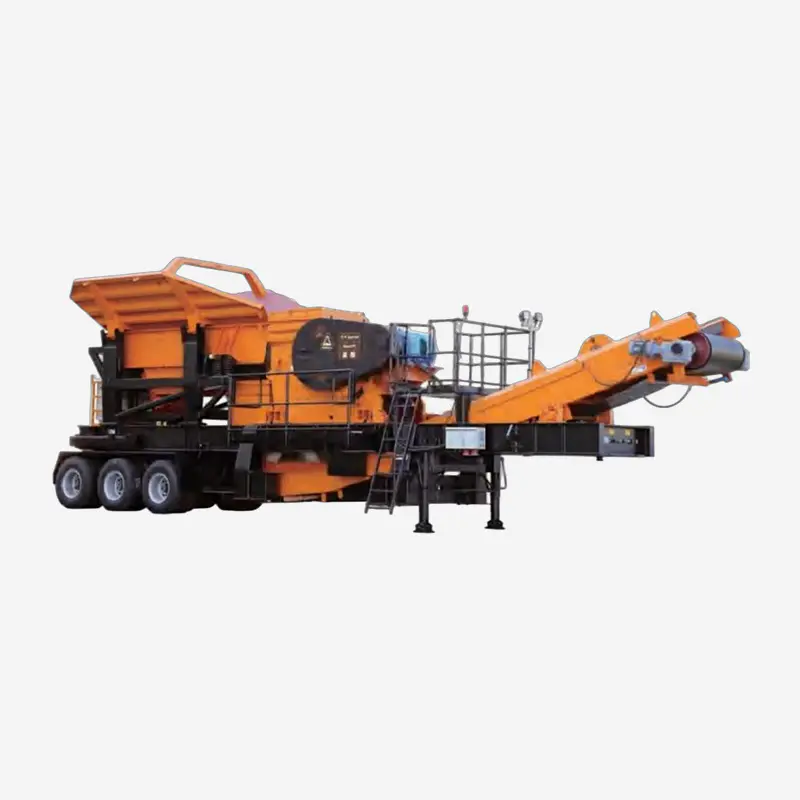
A estação móvel de britagem com rodas CW710J é um equipamento móvel de britagem e peneiramento de...
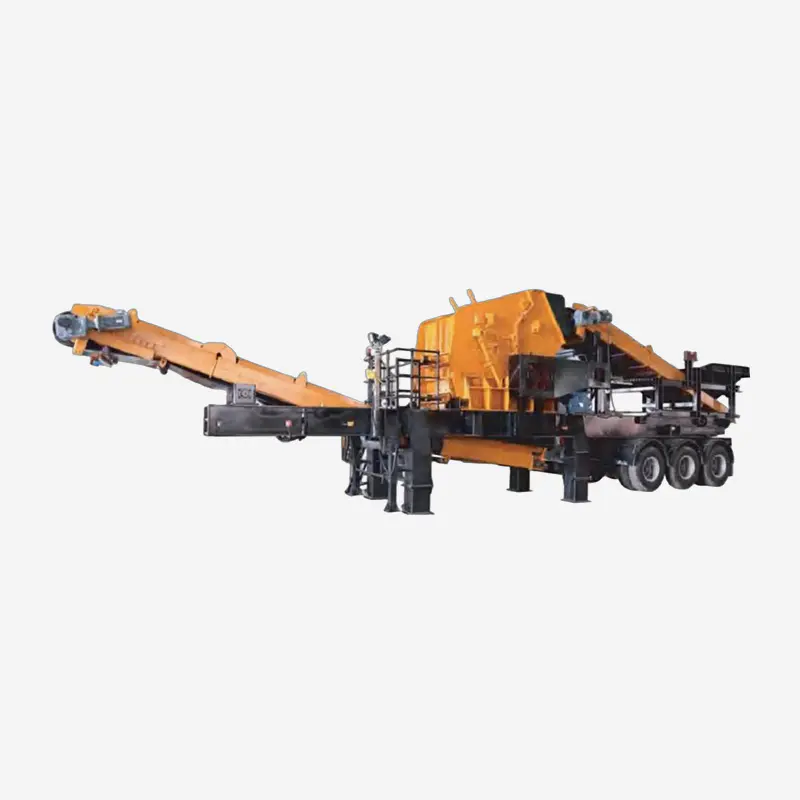
A estação de britagem CW1315 é um equipamento móvel de britagem e peneiramento com rodas desenvol...
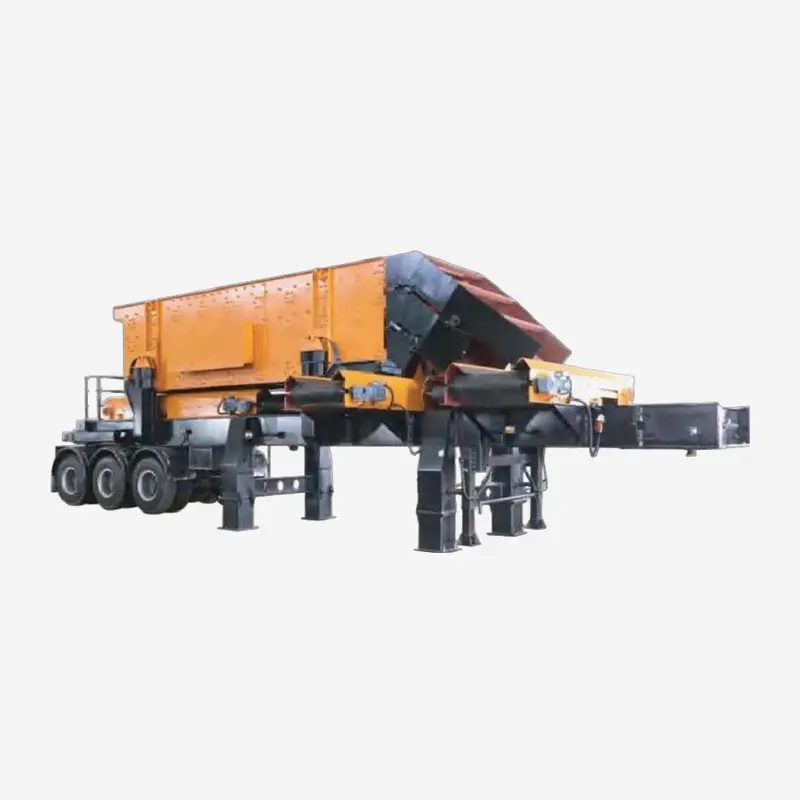
A estação de triagem com rodas tipo SW6516-3 é um novo produto desenvolvido pela Shanghai SUNFUN ...
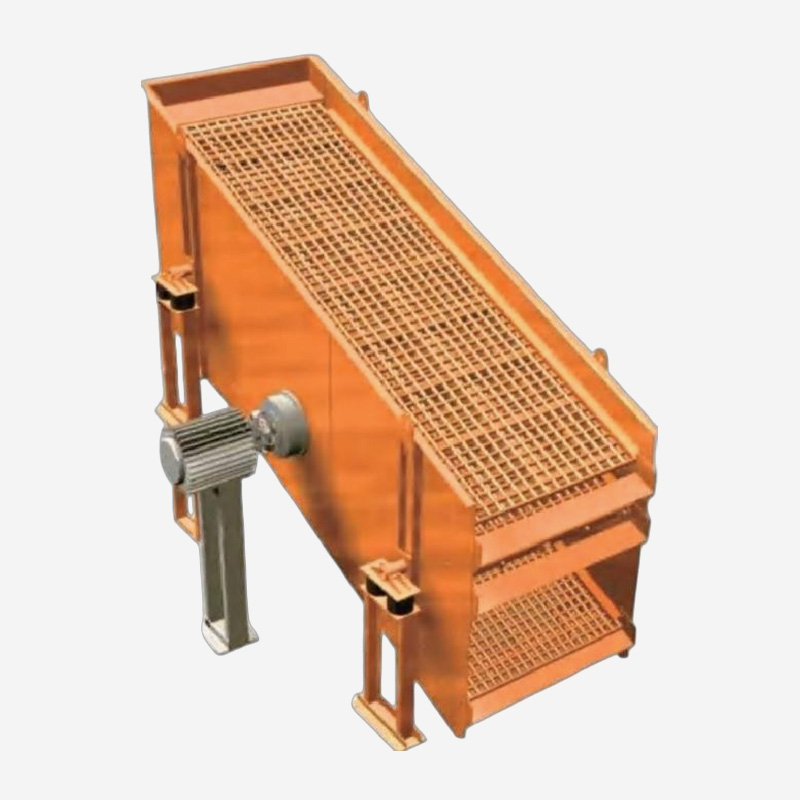
Esta série de peneiras vibratórias, devido ao seu movimento quase circular, é chamada de peneiras...
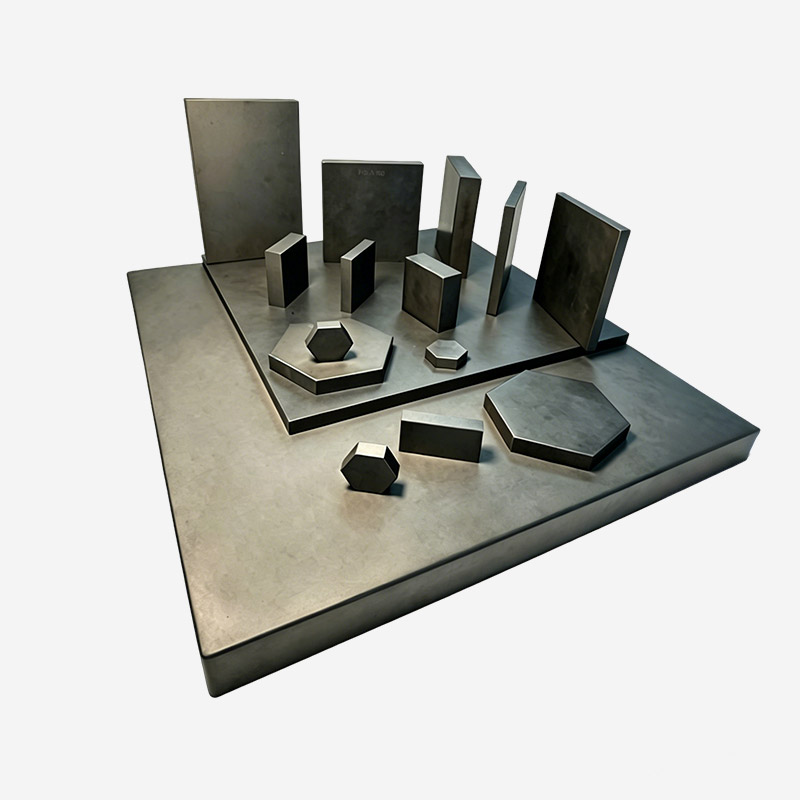
O material de carboneto de silício possui excelentes propriedades que são particularmente adequad...
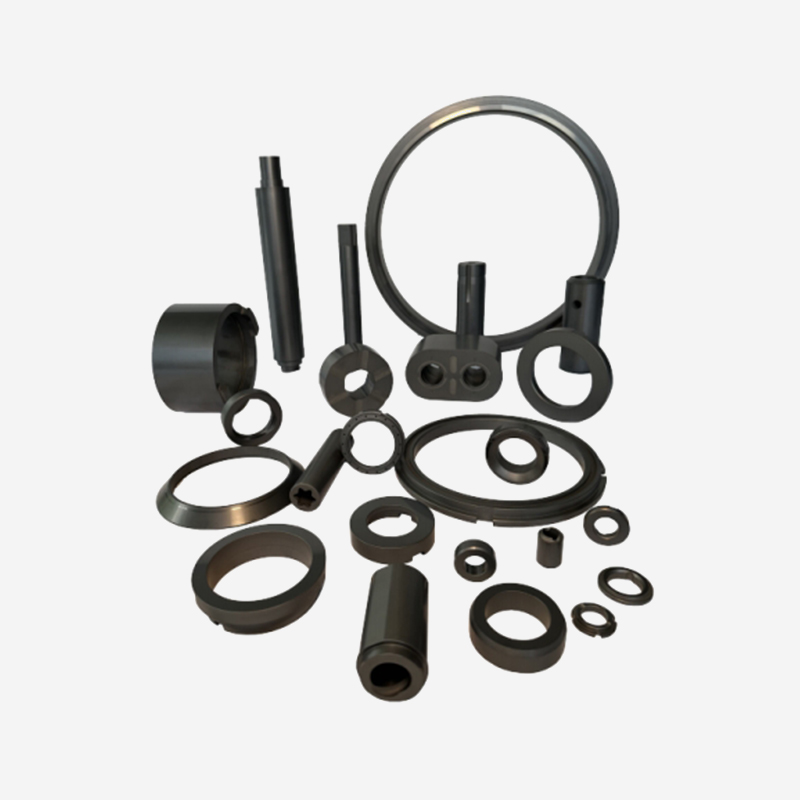
Os materiais de carboneto de silício têm dureza e resistência extremamente altas, excelente resis...
Pronto para inovar juntos? Contate nossos especialistas.
Contate-nos
Address: 288 Shande Road, cidade de Shanyang, distrito de Jinshan, Xangai, China TEL/WhatsApp:Terminal móvel