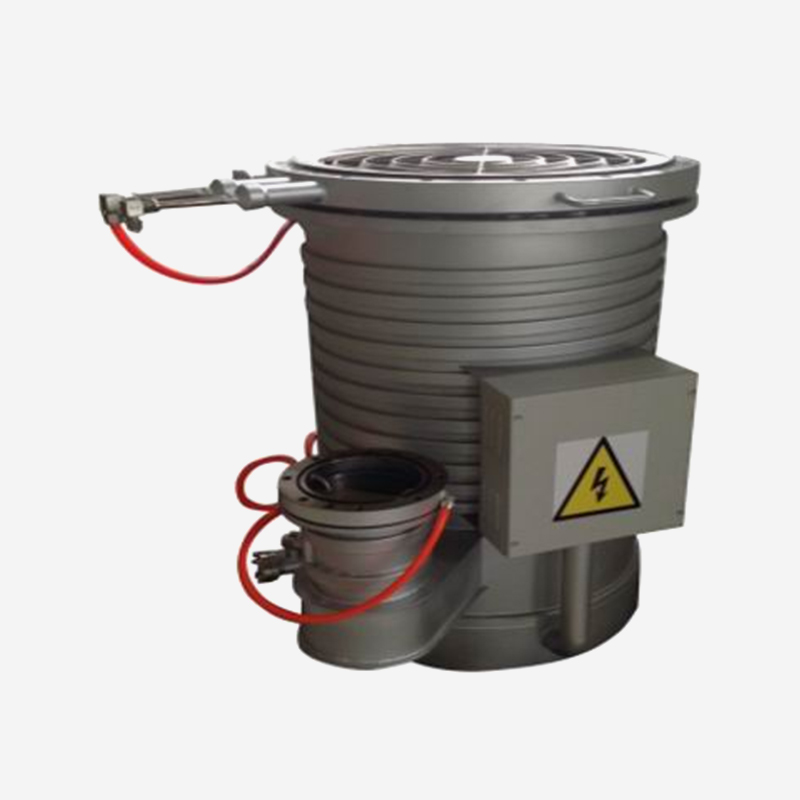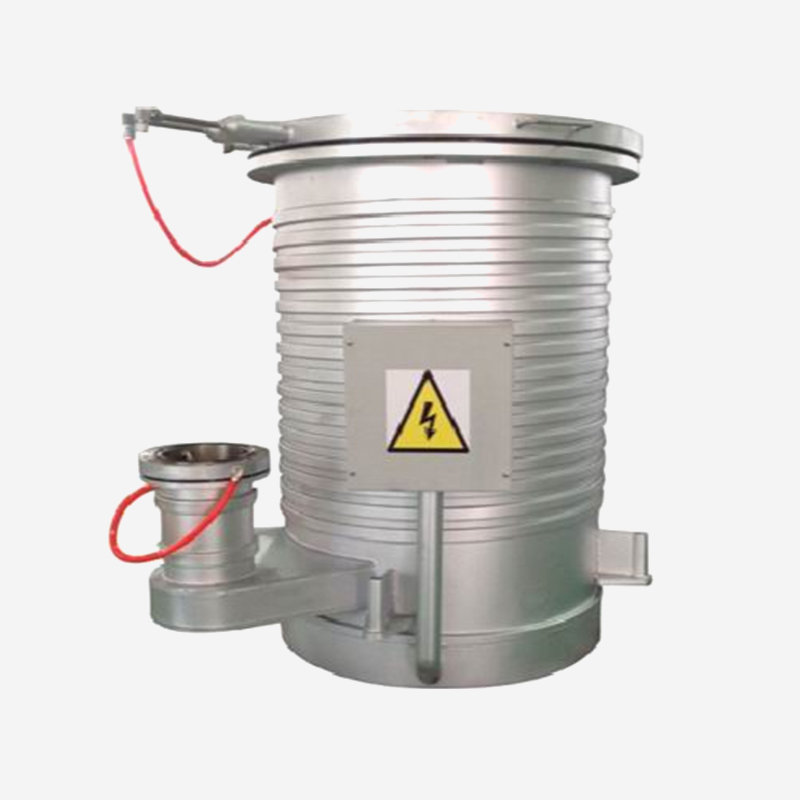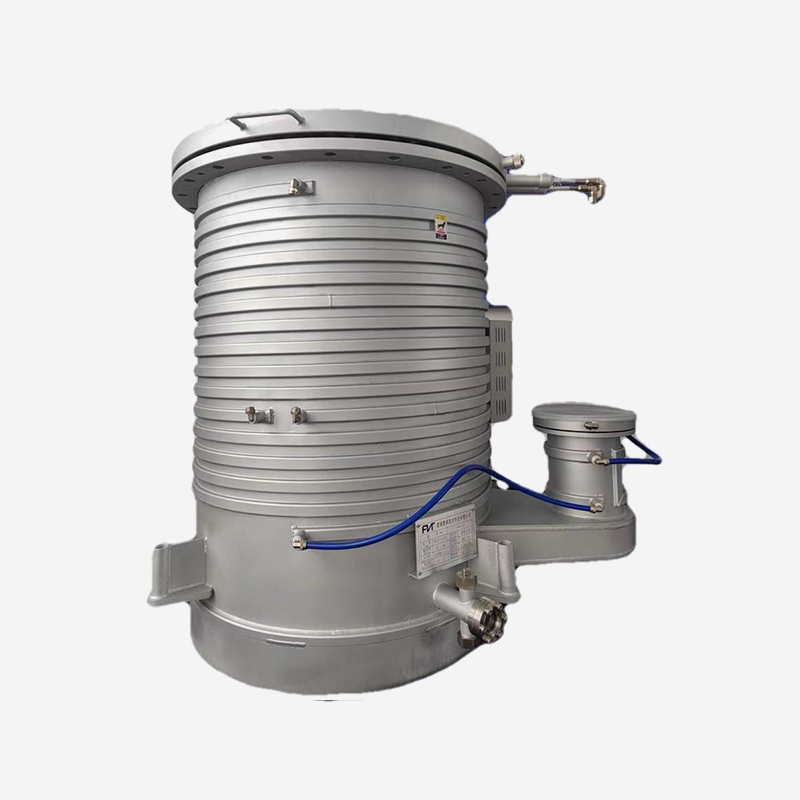

Câmaras de vácuo gerais de semicondutores de alto vácuo e ultra-alto vácuo
Atendendo aos padrões HV e UHV, essas câmaras são rigorosamente testadas contra vazamento de héli...

Cada sistema de vácuo tem uma personalidade. Alguns mantêm a pressão básica rapidamente e permanecem estáveis por semanas; outros parecem desenvolver um novo vazamento sempre que um flange é aberto. Na maioria dos casos, a diferença não é a bomba ou o controlador. É a câmara de vácuo: a sua geometria, a sua superfície interna e a forma como foi soldada e limpa.
Este guia explica o que procurar ao especificar, comprar ou inspecionar uma câmara de vácuo, desde a seleção de materiais e tratamento de superfície até verificações de controle de qualidade e avaliação de fornecedores.
Uma câmara de vácuo é um recipiente selado que permite que um processo funcione a uma pressão inferior à da atmosfera circundante. Dependendo da aplicação, a câmara pode operar em vácuo bruto (acima de 1 mbar), alto vácuo (cerca de 1 x 10^-3 mbar) ou vácuo ultra-alto (abaixo de 1 x 10^-7 mbar). Quanto menor a pressão alvo, mais atenção cada detalhe requer.
O design da câmara determina três coisas: a rapidez com que o sistema atinge a pressão alvo, quão baixa essa pressão pode ser e quão estável ela permanece durante o processo. Esses resultados dependem do material de base, do acabamento da superfície interna, do número e da qualidade das vedações e da forma como os componentes internos são montados. Uma câmara com acabamento interno ruim pode liberar gases por semanas; uma câmara com volumes retidos pode nunca atingir a pressão indicada na folha de dados.
A câmara também deve ser projetada para ter boa condutância. As portas da bomba devem ser grandes e os componentes internos não devem criar passagens estreitas que retardem o fluxo de gás.
O aço inoxidável é o material padrão para a maioria das câmaras de alto e ultra-alto vácuo. Classes como 304L ou 316L proporcionam boa resistência à corrosão, baixa liberação de gases após eletropolimento e propriedades mecânicas estáveis sob ciclos térmicos. O alumínio é frequentemente escolhido para grandes câmaras ou peças móveis porque é mais leve e tem melhor condutividade térmica, mas sua camada porosa de óxido deve ser cuidadosamente controlada durante a fabricação. A tabela abaixo resume as escolhas de materiais mais comuns.
| Materiais | Uso típico | Vantagem Principal | Limitação Principal |
|---|---|---|---|
| Aço inoxidável 304/316L | Câmaras de alto vácuo e UHV | Baixa emissão de gases, excelente soldabilidade | Mais pesado que o alumínio |
| Alumínio 6061 | Grandes câmaras, sistemas de revestimento | Leve, boa condutividade térmica | Necessita de vedação especial de superfície |
| Cobre sem oxigênio | Juntas e passagens | Taxas de vazamento muito baixas com flanges CF | Caro, macio |
O acabamento superficial não é cosmético. Para alto vácuo, uma superfície limpa, jateada ou passivada, geralmente é suficiente. Para vácuo ultra-alto, o eletropolimento remove microfissuras e partículas incrustadas que retêm gás e criam vazamentos virtuais. A limpeza deve ser feita com detergentes alcalinos, enxágues com água deionizada e, quando apropriado, um ciclo de cozimento a vácuo.
Cada solda é uma fonte potencial de vazamentos virtuais e geração de partículas. Soldas de penetração total, soldas contínuas em vez de soldas pontuais e projetos que evitam fendas ou bolsões cegos reduzem o risco. Após a soldagem, a câmara deve ser testada quanto a vazamentos de hélio, de preferência com o detector de vazamento conectado à câmara e hélio pulverizado na parte externa de cada junta.
A escolha do padrão do flange afeta a estanqueidade, a facilidade de montagem e a manutenção a longo prazo. Os flanges KF e ISO são práticos para sistemas ásperos e de alto vácuo porque são rápidos de montar; Flanges CF com juntas metálicas são comuns em aplicações UHV porque podem ser cozidos e atingir taxas de vazamento extremamente baixas. Janelas de visualização, passagens elétricas e entradas de gás devem ser projetadas de modo que seus materiais tenham expansão térmica compatível e não liberem gases.
Cada câmara deve suportar a pressão atmosférica sem deformação permanente. A espessura da parede, as nervuras de reforço e a localização das portas são, portanto, decisões estruturais. Ao mesmo tempo, o tamanho da porta e a geometria interna definem a velocidade efetiva de bombeamento. Uma câmara grande com uma saída pequena bombeará lentamente, independentemente da potência da bomba de vácuo.
O melhor projeto de câmara de vácuo falha se não puder ser usinado com as tolerâncias exigidas. As faces do flange devem permanecer planas e paralelas, as ranhuras do O-ring devem estar dentro de alguns centésimos de milímetro e os padrões de parafusos devem estar alinhados com as ferragens correspondentes. Na prática, isso significa que o fabricante da câmara deve ter capacidade interna de usinagem, inspeção e tratamento de superfície, em vez de depender de subcontratados separados.
Em nossas instalações, combinamos usinagem de precisão de 0,001 mm com peças que variam de 0,1 grama a 150 toneladas, e é por isso que podemos produzir de tudo, desde pequenos componentes CF até grandes câmaras de revestimento. Para uma visão mais detalhada dos processos de precisão por trás dos componentes da câmara, consulte nosso guia sobre como peças usinadas com precisão são fabricadas .
Não confie apenas na palavra do fornecedor da câmara de vácuo. Solicite o relatório do teste de vazamento de hélio, o certificado do material e o registro da inspeção dimensional antes de agendar a instalação.
No mínimo, o fornecedor deve ser capaz de fornecer:
Processos de semicondutores, como pulverização catódica, corrosão e deposição de vapor químico, requerem ambientes estáveis de alto vácuo ou ultra-alto vácuo. O câmara de vácuo deve resistir à geração de partículas, tolerar gases reativos e manter superfícies limpas entre as execuções do processo. Para materiais semicondutores de terceira geração, como carboneto de silício, a câmara geralmente precisa trabalhar com componentes de alta temperatura e peças cerâmicas especializadas. É por isso que fabricamos câmaras semicondutoras dedicadas de alto vácuo e ultra-alto vácuo com geometria interna e qualidade de solda rigorosamente controladas.
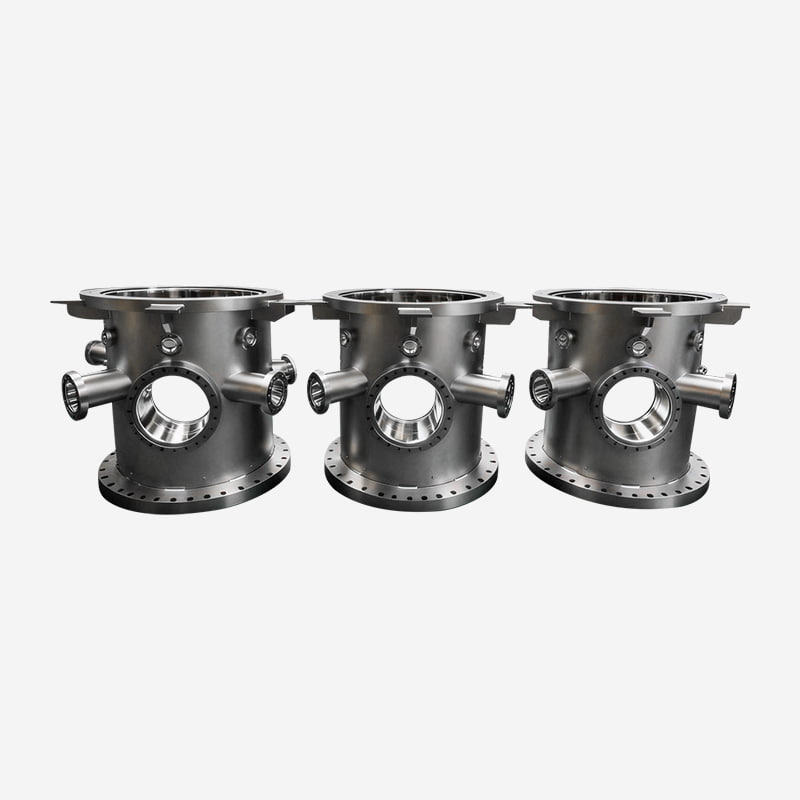 Câmaras de vácuo semicondutoras de alto vácuo e ultra-alto vácuo Essas câmaras são construídas para ambientes HV/UHV estáveis no processamento de semicondutores, com geometria controlada e testes de vazamento. Considere-os onde gases reativos e componentes de alta temperatura exigem desempenho de vácuo limpo e confiável. Ver Produto →
Os sistemas de revestimento utilizam câmaras com grandes volumes internos, múltiplas portas de acesso e, muitas vezes, acessórios especializados para processamento rolo a rolo ou em linha. O corpo da câmara deve proporcionar rigidez estrutural sob carga de vácuo, mantendo as superfícies internas compatíveis com o filme depositado. Para linhas de revestimento contínuas, o comprimento da câmara e o layout da porta são normalmente personalizados de acordo com o processo. Nossas câmaras de revestimento de linha contínua são construídas para esse requisito.
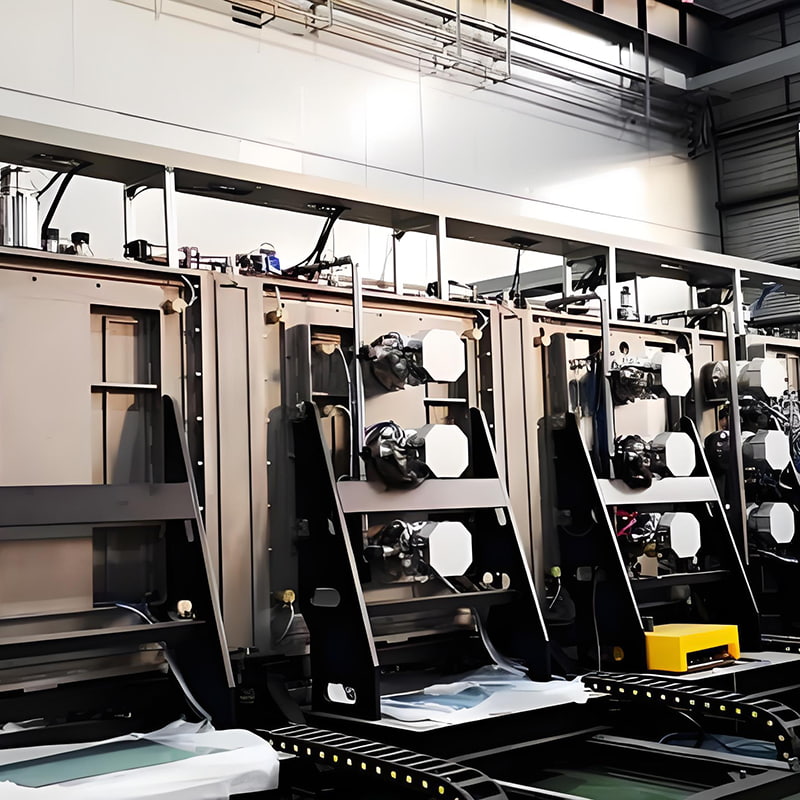 Câmaras de revestimento em linha contínua para produção em linha Projetado para sistemas de revestimento de grande volume com layouts de portas personalizados e estruturas rígidas de vácuo. Eles suportam processamento rolo a rolo ou em linha, o que os torna relevantes para revestimento contínuo de alto rendimento e aplicações de deposição multicamadas. Ver Produto →
As câmaras de vácuo também são usadas na produção de hidrogênio, testes de componentes de células de combustível e linhas de secagem ou enchimento de baterias de lítio. Essas aplicações geralmente combinam controle de umidade, integridade de vácuo e requisitos de segurança. Uma câmara com acabamento superficial incorreto pode reter umidade e forçar ciclos de bombeamento mais longos, o que reduz diretamente o rendimento. Nossas câmaras de energia de hidrogênio e bateria de lítio resolvem esse problema com superfícies internas controladas e costuras de solda testadas contra vazamentos.
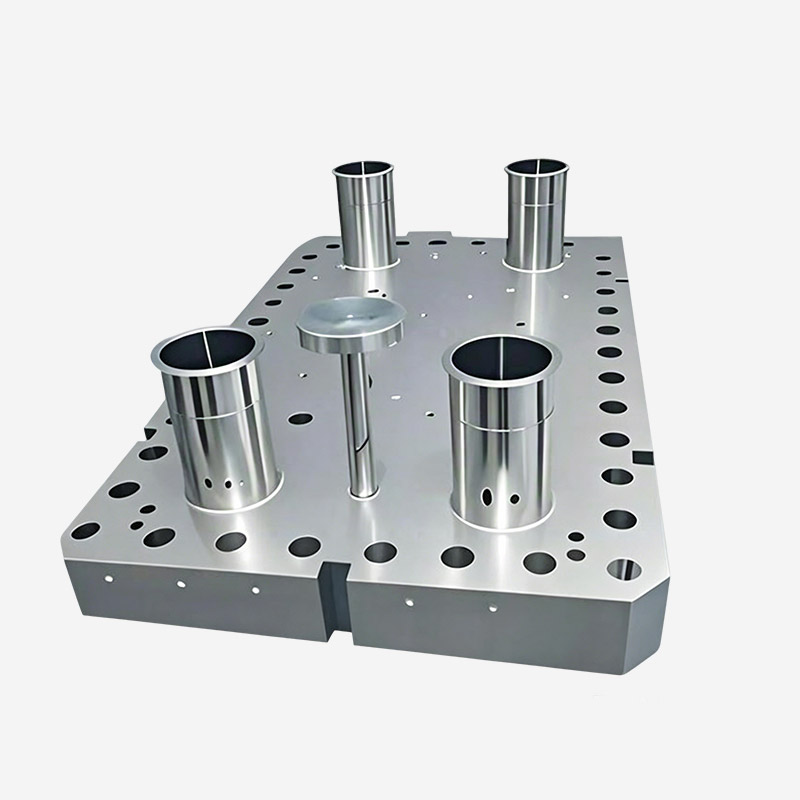 Câmaras de vácuo para processos de energia de hidrogênio e baterias de lítio Essas câmaras abordam o controle de umidade e a integridade do vácuo na produção de hidrogênio, testes de células de combustível e secagem ou enchimento de baterias. Superfícies internas controladas e soldas testadas quanto a vazamentos ajudam a reduzir os ciclos de bombeamento e a melhorar a segurança do processo. Ver Produto →
Outras aplicações, incluindo simulação aeroespacial, revestimento óptico e processamento de fibra óptica, impõem suas próprias restrições, como grandes dimensões gerais ou requisitos especiais de janela de visualização.
Um fornecedor confiável não deve apenas desenhar a câmara e soldá-la; eles também devem ajudá-lo a escolher o material, flanges, tratamento interno e plano de testes corretos. Em nossa experiência, as seguintes questões restringem a lista rapidamente:
Em SOL FUN , seguimos essa abordagem desde 1986, combinando a fabricação de equipamentos de vácuo com usinagem de precisão e fabricação de peças grandes. Essa combinação mantém as tolerâncias sob controle desde o primeiro corte até o teste de vazamento final.
Para alto vácuo e UHV, o aço inoxidável 304L ou 316L é geralmente a escolha mais segura devido à sua baixa liberação de gases e boa soldabilidade. O alumínio é uma alternativa prática para câmaras grandes ou sensíveis ao peso, mas requer uma preparação de superfície mais cuidadosa.
Uma superfície áspera retém moléculas de gás e resíduos de processo. Superfícies eletropolidas ou devidamente passivadas liberam gás mais rapidamente, encurtam o tempo de bombeamento e reduzem a contaminação por partículas em processos sensíveis.
Sim. A geometria, o número e o tipo de portas, o material, o tratamento de superfície e os requisitos de teste podem ser adaptados ao processo. Forneça ao seu fornecedor a faixa de pressão de trabalho, tipos de gás, faixa de temperatura e tempo de ciclo esperado.
Solicite um relatório de inspeção dimensional, certificados de materiais, resultados de testes de vazamento de hélio e um registro de limpeza. Se a câmara incluir soldagem, solicite também registros de inspeção de soldagem.
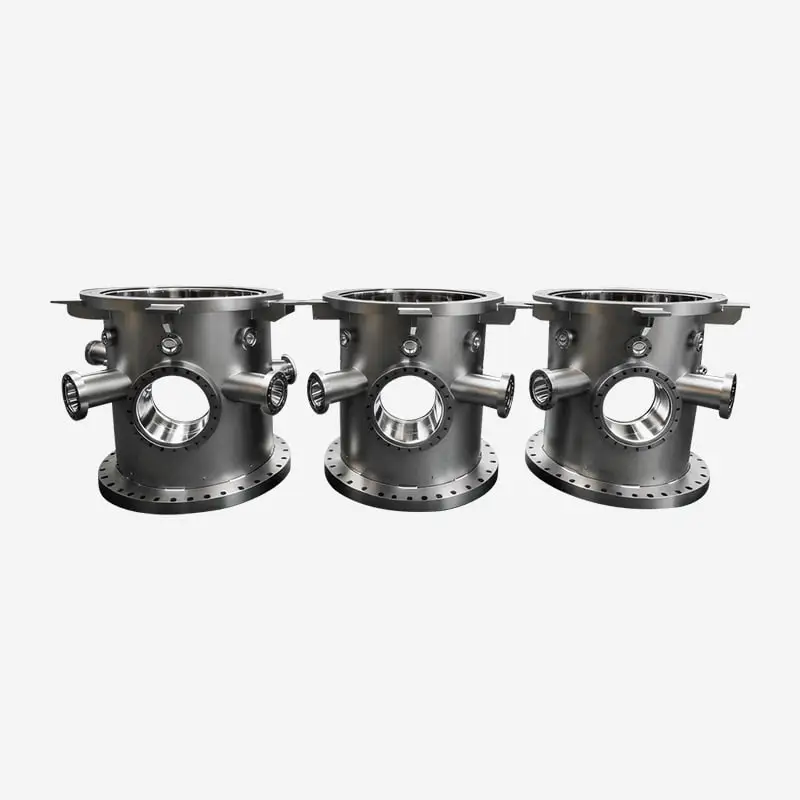
Atendendo aos padrões HV e UHV, essas câmaras são rigorosamente testadas contra vazamento de héli...
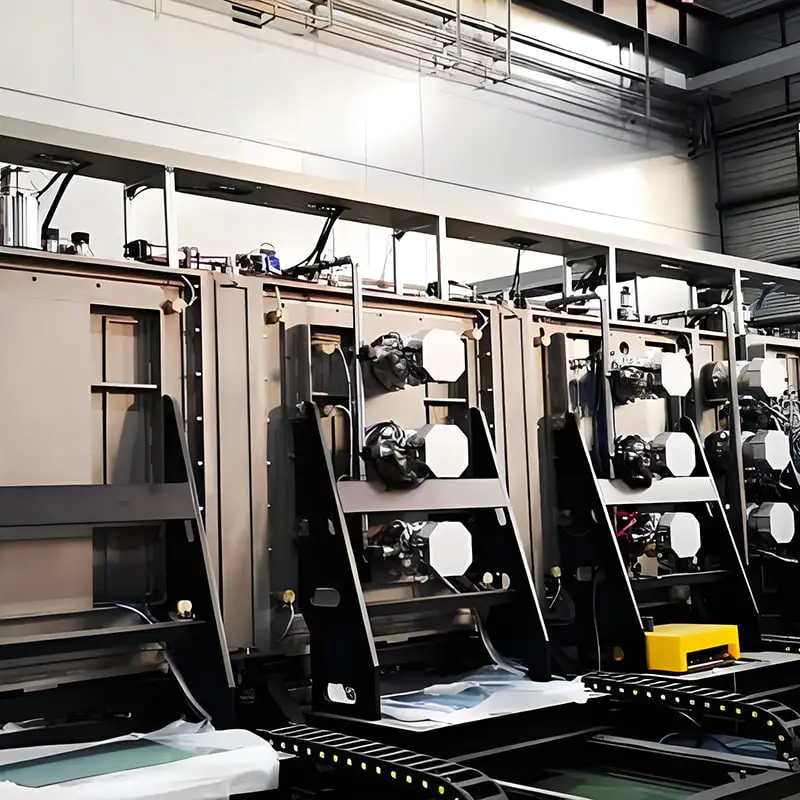
Projetado para produção em linha de alto volume, suportando fluxo contínuo de material e revestim...
O britador de impacto de eixo vertical de cavidade profunda série VSI é uma máquina desenvolvida ...
Pronto para inovar juntos? Contate nossos especialistas.
Contate-nos
Address: 288 Shande Road, cidade de Shanyang, distrito de Jinshan, Xangai, China TEL/WhatsApp:Terminal móvel